O desempenho da barreira flexível para embalagens de alimentos é geralmente creditado à seleção do material. EVOH, PVDC, folhas de alumínio e filmes metalizados dominam as discussões técnicas. No entanto, dois conversores podem operar a mesma estrutura de filme de barreira em máquinas diferentes e obter resultados dramaticamente diferentes na taxa de transmissão de oxigênio e na taxa de transmissão de vapor de água. O material fornece o potencial. O equipamento decide quanto desse potencial é realmente entregue.
Esta lacuna entre especificação e realidade é onde otimização de equipamentos de embalagem de alimentos torna-se uma estratégia de desempenho de barreira. Desvios do processo podem danificar camadas de barreira, criar irregularidades no revestimento e introduzir defeitos na interface de laminação. Nenhum desses problemas aparece em uma folha de dados de resina. Todos eles encurtam a vida útil.
Visão principal: Detritos e partículas da superfície do substrato podem criar defeitos pinhole. Nesses pontos, a camada de barreira pode estar totalmente ausente e o desempenho da barreira contra gases cai drasticamente, mesmo quando a especificação do filme parece correta no papel.
A matriz de coextrusão é o primeiro local onde o desempenho da barreira é protegido ou comprometido. A precisão do controle de distribuição de camadas determina se uma camada de barreira EVOH ou PA forma uma barreira contínua e livre de defeitos. Se os canais da matriz distribuírem o fundido de maneira desigual, a camada de barreira desenvolverá manchas finas. Esses pontos finos tornam-se caminhos preferenciais para oxigênio e umidade.
O design do parafuso também deve corresponder à janela de processamento das diferentes resinas de barreira. PA, EVOH e PVdC possuem faixas estreitas de estabilidade térmica. O aquecimento excessivo ou a má mistura podem degradar a resina de barreira ou causar flutuações na espessura. Um design de parafuso dedicado que lida com tudo, desde resinas comuns até resinas especiais de engenharia sem substituição, oferece aos conversores uma vantagem prática: menos riscos de troca e qualidade da camada de barreira mais consistente.
A uniformidade do revestimento de laminação sem solvente afeta diretamente a resistência da ligação entre camadas. Uma interface mal ligada torna-se um canal para umidade e oxigênio. Mesmo áreas microscópicas não ligadas podem permitir a migração de gás ao longo da interface, contornando totalmente a camada de barreira.
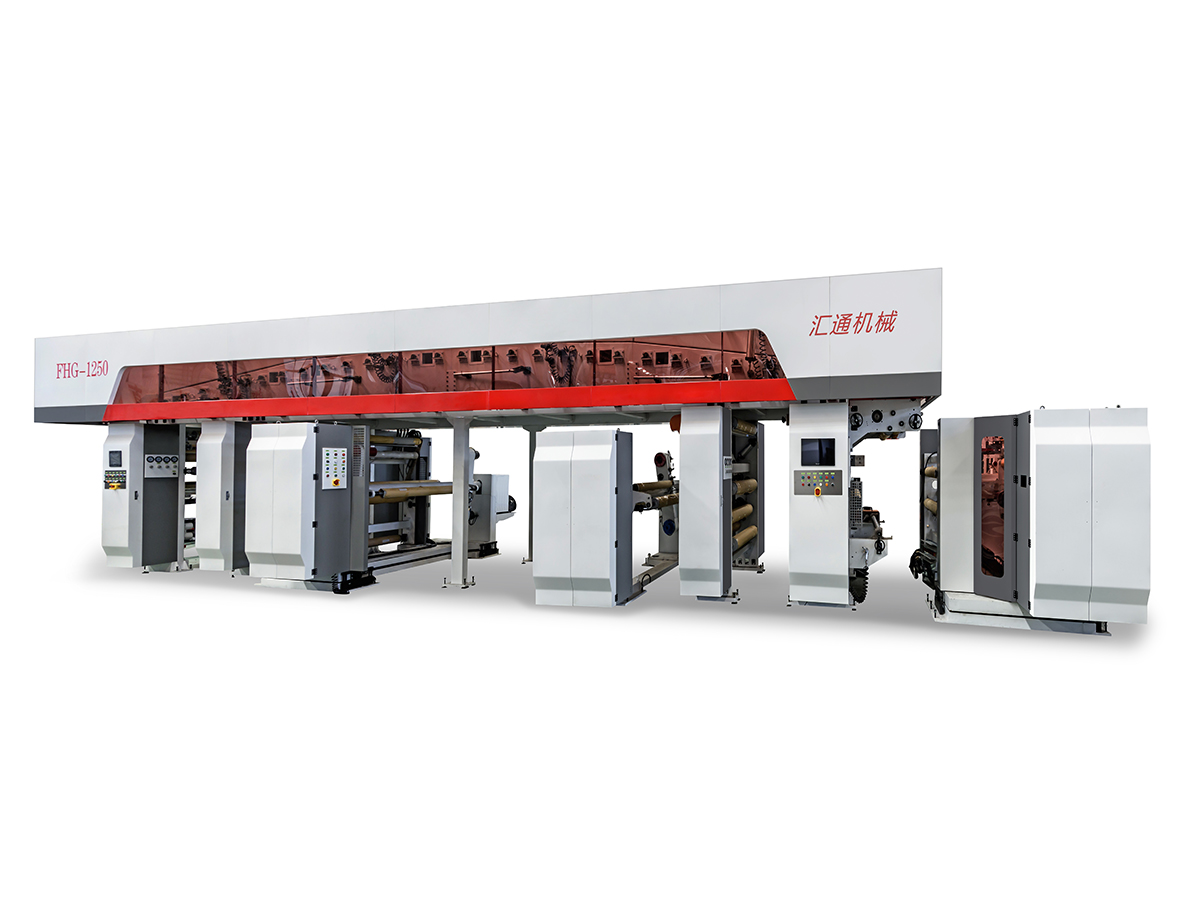
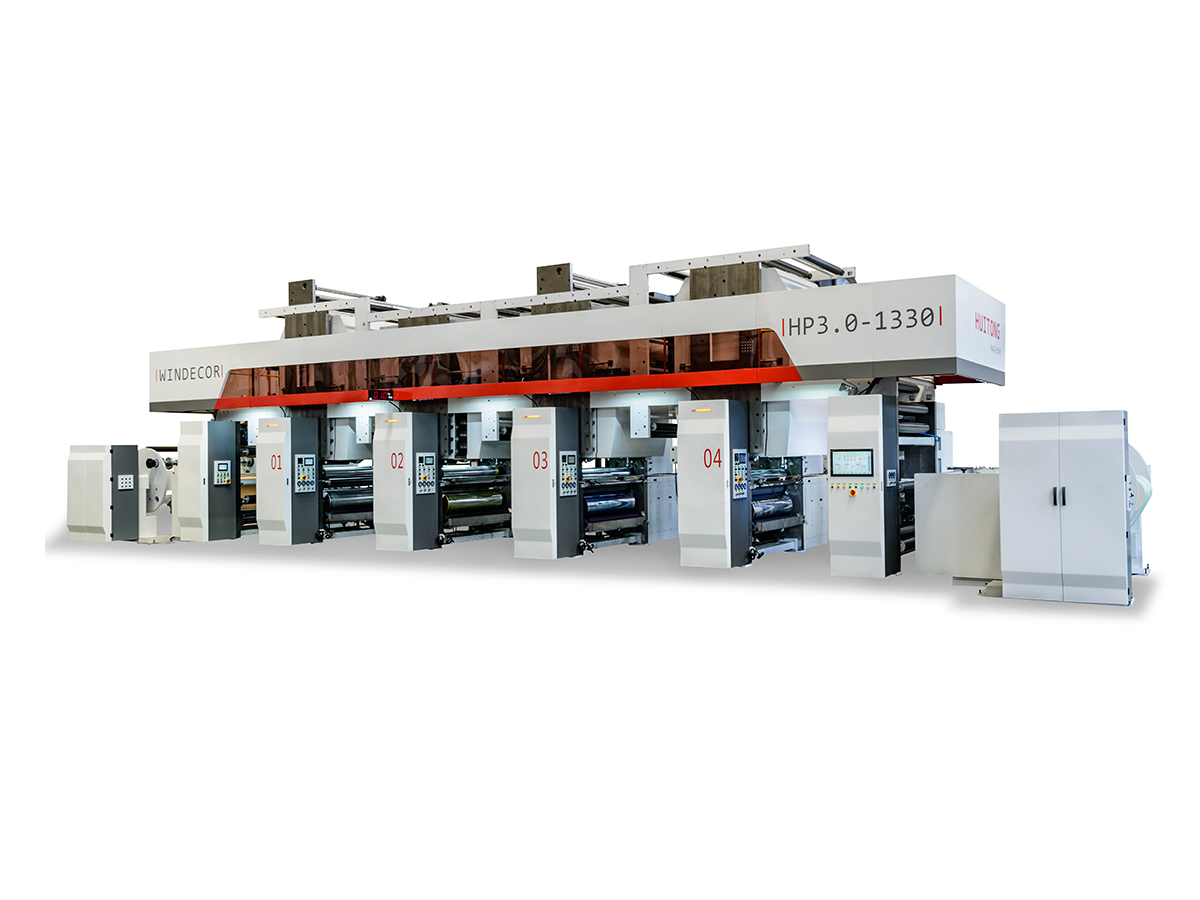
Foi demonstrado que o revestimento de gravura reversa fornece revestimentos excepcionalmente uniformes, sem furos, o que é fundamental para aplicações de barreira. A diferença entre um revestimento uniforme e outro com pequenos defeitos não é cosmética. É funcional. Defeitos no revestimento da barreira, como furos e rachaduras, mesmo quando ocupam uma porcentagem de área muito pequena, podem reduzir significativamente o desempenho geral da barreira.
Os desvios de temperatura, pressão e tempo da vedação térmica podem produzir vedações incompletas. Uma embalagem com excelente película de barreira ainda pode falhar se a vedação não for hermética. Para embalagens contendo alimentos gordurosos ou úmidos, a contaminação e a inconsistência do selo são especialmente prejudiciais.
Os sistemas de controle de vedação térmica de alta precisão são mais importantes quando o produto é agressivo ou quando a linha de embalagem funciona em alta velocidade. Uma vedação que pareça aceitável visualmente ainda pode vazar em nível microscópico.
A tabela a seguir conecta parâmetros comuns da máquina aos caminhos de impacto no desempenho da barreira e aos problemas típicos. Cada linha também inclui uma breve orientação da solução orientada para o equipamento.
| Parâmetro do equipamento | Caminho de impacto no desempenho da barreira | Problema típico | Direção de soluções de equipamentos |
|---|---|---|---|
| Temperatura de extrusão | Muito alto causa degradação da resina de barreira; muito baixo causa má plastificação | EVOH tem uma janela estreita de estabilidade térmica | Controle preciso de temperatura em várias zonas com perfis específicos de resina |
| Precisão de distribuição da camada de matriz | Afeta diretamente a uniformidade da espessura da camada de barreira | Pontos finos locais tornam-se pontos fracos de permeação | Ajuste de folga de matriz de alta precisão e controle de proporção de camada |
| Laminação tension control | A flutuação de tensão causa microfissuras na camada de barreira | Especialmente prejudicial para filmes metalizados e revestidos | Controle de tensão em circuito fechado com feedback de dançarino ou célula de carga |
| Revestimento weight uniformity | Revestimento thickness deviation causes barrier performance fluctuation | Principal fonte de defeitos pinhole | Rotogravura reversa ou design otimizado da cabeça de revestimento |
| Precisão do parâmetro de vedação térmica | A integridade da vedação determina o resultado final da barreira | Taxa de vazamento diretamente ligada ao prazo de validade | Controle de temperatura, pressão e tempo de permanência de alta precisão |
Esses parâmetros não atuam isoladamente. Uma fina camada de barreira devido à má distribuição da matriz pode ser ainda mais danificada por picos de tensão durante a laminação. Um furo em um revestimento pode ser mascarado por uma boa vedação durante os testes iniciais, mas falha após o armazenamento. A otimização do equipamento significa controlar toda a cadeia, não apenas uma estação.
O desempenho da barreira não deve esperar pelo teste do produto acabado. Os sistemas de inspeção de espessura e peso do revestimento em linha podem monitorar a uniformidade da camada de barreira em tempo real. A inspeção de transparência pode identificar defeitos de revestimento, como furos e rachaduras. Quando esses sistemas são integrados ao controle de malha fechada, a máquina pode ajustar os parâmetros antes que um lote de material não conforme seja produzido.
A consistência do desempenho da barreira é mais importante do que um único valor mais alto. Um sistema de gerenciamento de receitas que permite a recuperação de parâmetros comuns do processo com um toque reduz o desvio de parâmetros durante as trocas. Isso garante a estabilidade da barreira entre lotes, o que é especialmente importante para conversores que executam vários pedidos a descoberto na mesma linha.
Soluções de barreira sustentáveis, como revestimentos de base biológica e revestimentos à base de água, impõem novas demandas aos equipamentos. A otimização do sistema de secagem é crítica para a formação uniforme de revestimento à base de água. A tecnologia de reticulação por radiação suave pode melhorar a resistência do filme sem danificar a camada de barreira EVOH. Equipamentos que podem se adaptar a esses novos materiais sem sacrificar a integridade da barreira proporcionam aos conversores uma plataforma de produção compatível com versões futuras.
Quando uma embalagem falha nos testes de barreira ao oxigênio ou à umidade, a causa nem sempre é a especificação do filme. A lista de verificação de diagnóstico a seguir ajuda a rastrear o problema até o histórico do equipamento e do processo.
Esta abordagem de diagnóstico reflete uma compreensão mais profunda da relação equipamento-barreira. Também constrói autoridade técnica ao mostrar que o desempenho da barreira é um resultado do sistema e não apenas uma propriedade material.
Os principais fatores do equipamento incluem controle de temperatura de extrusão, precisão de distribuição da camada de matriz, estabilidade de tensão de laminação, uniformidade de peso de revestimento e precisão de parâmetros de vedação térmica. Cada fator pode proteger ou degradar a camada de barreira durante a produção.
O EVOH possui uma janela estreita de estabilidade térmica. Uma temperatura demasiado elevada causa degradação, o que reduz a função de barreira. Uma temperatura muito baixa causa má plastificação, levando a espessuras irregulares da camada e potenciais lacunas na barreira.
O filme pode estar correto, mas desvios no processo do equipamento podem danificar a camada de barreira. As causas comuns incluem erros de distribuição da matriz, microfissuras induzidas por tensão, furos de revestimento e selos térmicos incompletos. A revisão do histórico dos parâmetros do processo é a primeira etapa do diagnóstico.
Sim. A inspeção de espessura e revestimento em linha pode detectar problemas de uniformidade e furos em tempo real. O controle de circuito fechado ajusta os parâmetros antes que grandes volumes de material não conforme sejam produzidos.
O gerenciamento de receitas reduz o desvio de parâmetros durante as trocas. Quando a mesma estrutura de barreira é executada diversas vezes, configurações consistentes da máquina produzem um desempenho de barreira consistente, o que é essencial para a previsibilidade do prazo de validade.
O desempenho da barreira flexível para embalagens de alimentos é um resultado da engenharia do sistema. Os materiais fornecem o potencial. O equipamento determina quanto desse potencial é realizado. Ao selecionar o equipamento, os conversores devem avaliar a capacidade de proteção da camada de barreira, a precisão do controle dos parâmetros do processo e a estabilidade entre lotes.
A questão prática é simples: o seu equipamento está ajudando ou atrapalhando o desempenho da barreira? A resposta geralmente está nos detalhes de controle de temperatura, precisão da matriz, estabilidade de tensão, uniformidade do revestimento e precisão da vedação.
Contate-nos
Produtos recomendados

Dando as mãos a Huitong
Personalize sua solução de equipamento para embalagens flexíveis
Pergunte agora
Produtos
entre em contato conosco

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nº 429 Xizhang Road, cidade de Gushan, cidade de Jiangyin, província de Jiangsu, China