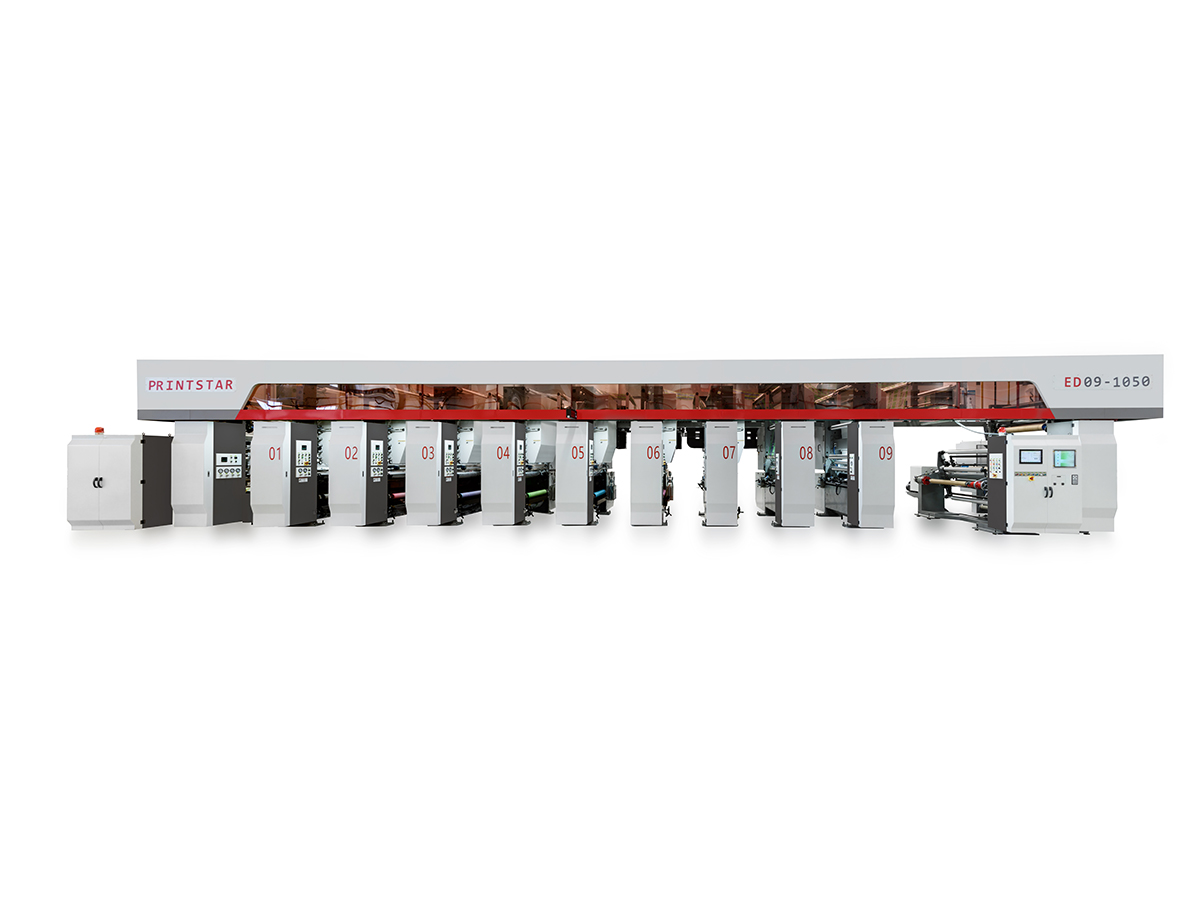
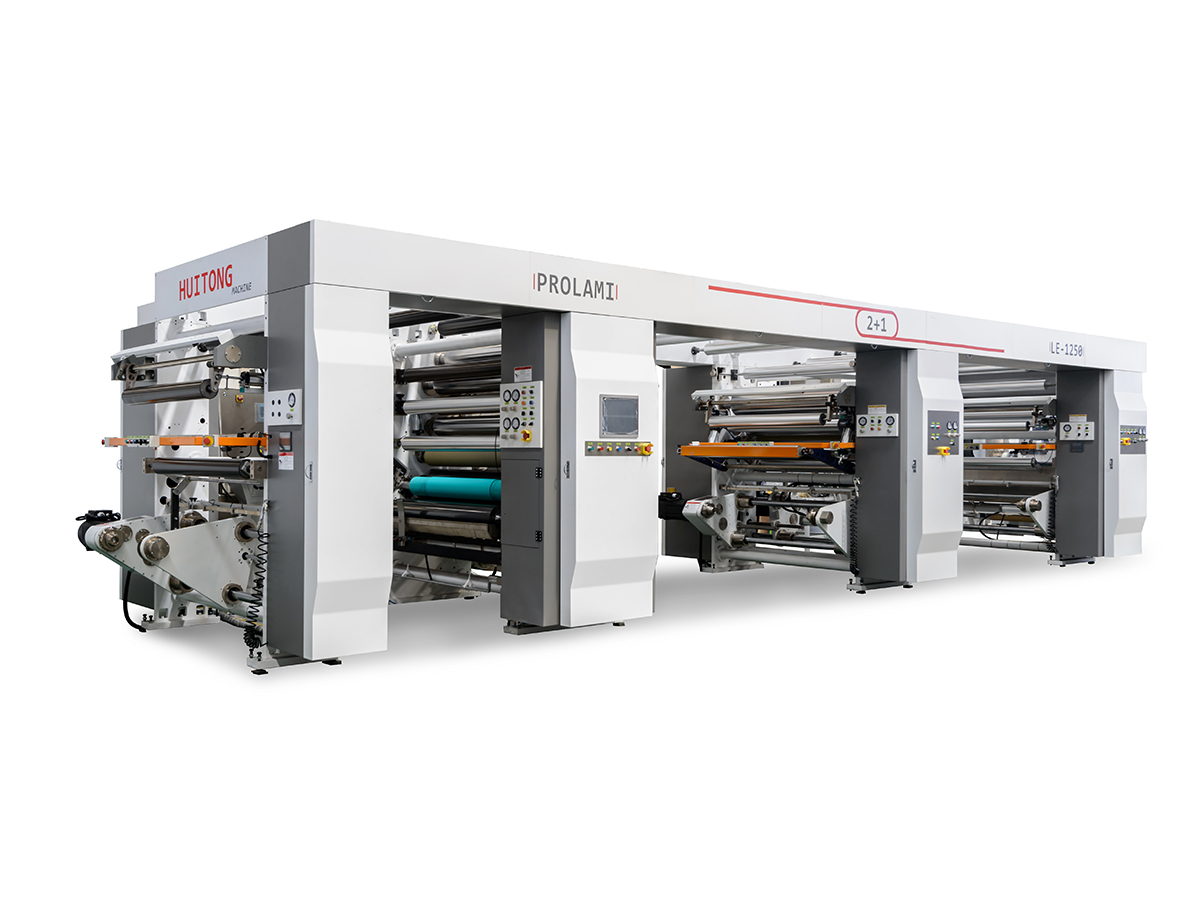
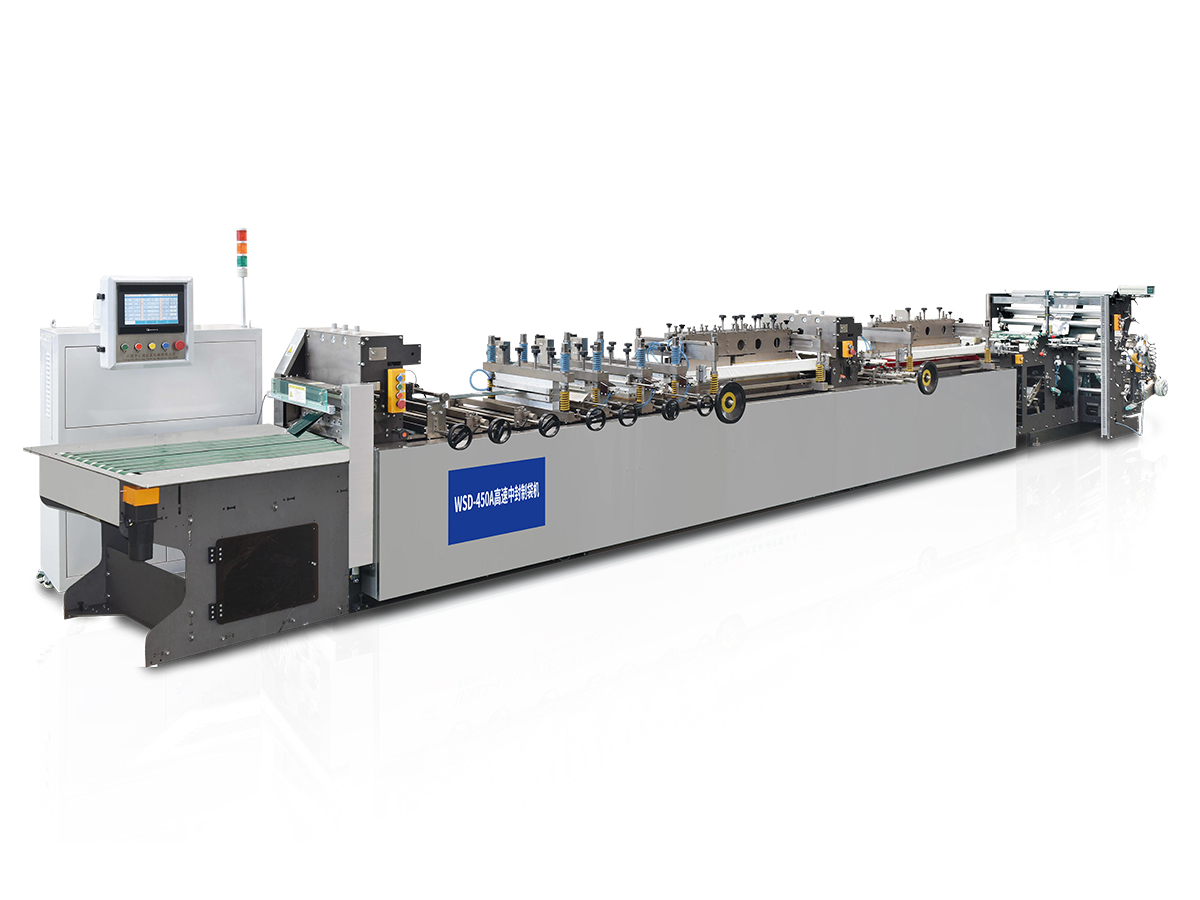
A maioria dos projetos decepcionantes de embalagens flexíveis não falham porque o equipamento é deficiente. Eles falham porque as máquinas foram escolhidas antes de alguém definir os filmes, formatos de embalagens e metas de qualidade que a fábrica executaria todos os dias. Uma linha que parece impressionante em um folheto ainda pode gerar sucata pesada quando encontra um filme metalizado fino ou um substrato biodegradável que se comporta de maneira diferente sob tensão.
As equipes de compras costumam comparar as máquinas pela velocidade do título e pelo preço de compra. Gerentes de fábrica experientes analisam um conjunto diferente de números: quanto filme utilizável sai da linha por turno, quanto tempo leva uma mudança de cor e quantos operadores são necessários para manter o processo estável. As faixas abaixo são comumente vistas quando os compradores analisam propostas de vários fornecedores.
milímetros, faixa típica de largura da banda
metros por minuto, velocidade típica de corrida
horas, tempo típico de mudança de cor
Uma linha classificada para alta velocidade só é valiosa se puder suportar o registro, a tensão e o peso do revestimento naquela velocidade no filme que você realmente executa.
Antes de ler o restante deste guia, é útil definir o que você está comprando. Um máquina de embalagem flexível não é um equipamento, mas um conjunto de unidades de processamento que preparam, decoram, unem e convertem teias finas e flexíveis em bolsas ou rolos acabados. Compreender como essas unidades se conectam é o primeiro passo para uma decisão de compra acertada.
Uma linha completa move uma teia de filme através de uma sequência de estações. Cada estação altera uma propriedade do material e cada transferência entre estações é um ponto onde podem ser gerados resíduos. O diagrama abaixo mostra um layout integrado comum para bolsas impressas e laminadas.
O controle de tensão passa por todas as estações. As seções de desenrolamento e rebobinamento mantêm a teia sob tração controlada, enquanto os rolos dançarinos e as células de carga mantêm a tensão dentro de uma faixa estreita. Muitos problemas de qualidade que aparecem posteriormente, como rugas, registro incorreto e ondulação das bordas, começam com desvio de tensão no início do processo.
As linhas podem ser construídas como unidades autônomas ou como sistemas integrados. Unidades autônomas dão à fábrica a flexibilidade de comprar em etapas, mas cada transferência entre máquinas aumenta o tempo de manuseio, o envolvimento do operador e a chance de danos ao filme. As linhas integradas custam mais antecipadamente e precisam de um planejamento mais cuidadoso, mas geralmente fornecem resultados mais consistentes quando são ajustadas corretamente.
O papel típico de cada estação principal pode ser resumido da seguinte forma.
Cada tipo de máquina resolve um problema de produção diferente. As subseções abaixo explicam as principais categorias e as verificações mais importantes na comparação das ofertas dos fornecedores.
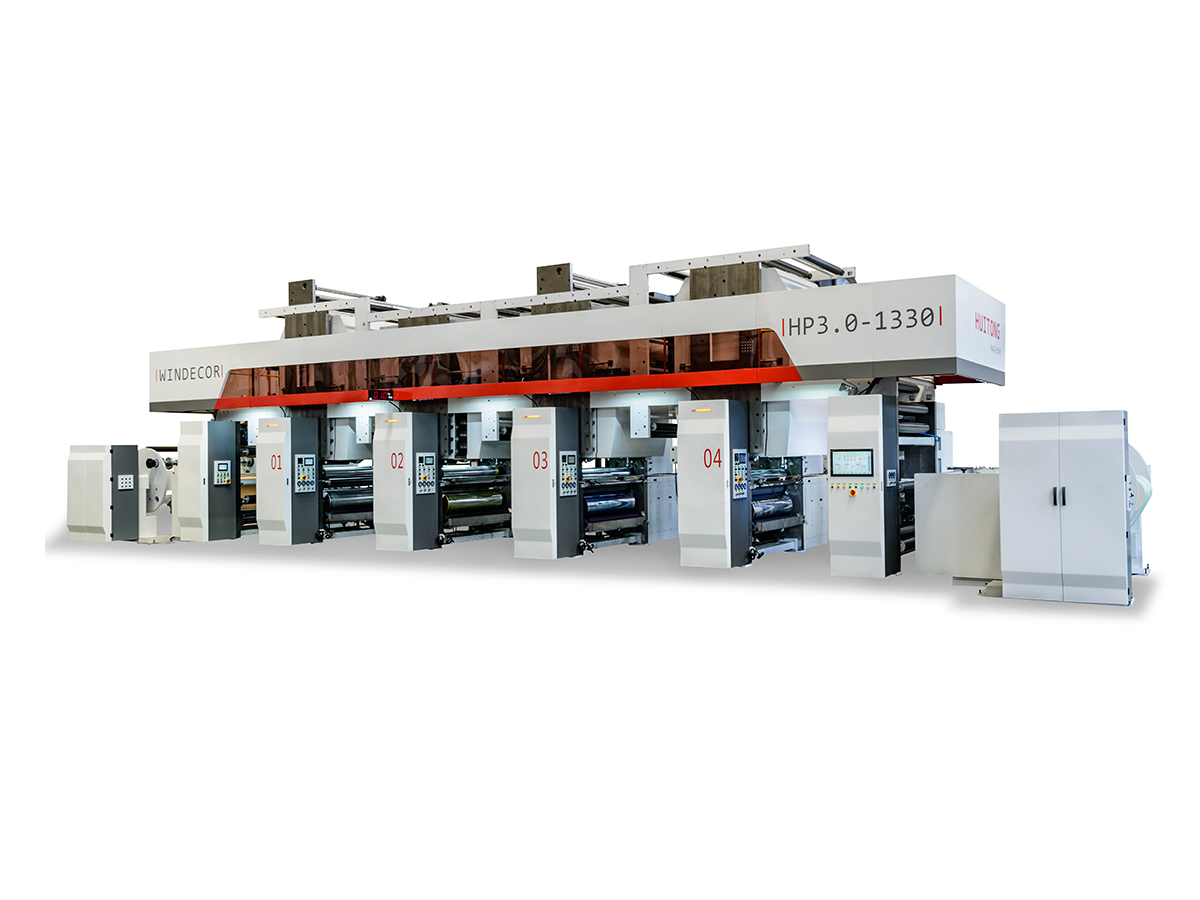
A máquina de impressão em rotogravura transfere tinta de células gravadas em um cilindro para a superfície do filme. A profundidade e o volume de cada célula controlam a quantidade de tinta depositada, o que permite uma gradação tonal fina e cores sólidas densas. Para longas tiragens de embalagens com imagens fotográficas, esse método continua sendo uma escolha padrão porque os cilindros podem ser reutilizados em muitos trabalhos com o mesmo comprimento de repetição.
As principais vantagens são a reprodução estável de cores em grandes volumes, bom desempenho em uma ampla variedade de substratos e altas velocidades de linha, uma vez que os cilindros são gravados e o sistema de tinta é equilibrado. A compensação é o custo da preparação do cilindro, o que torna tiragens muito curtas menos econômicas, a menos que o projeto seja reutilizado ao longo do tempo.
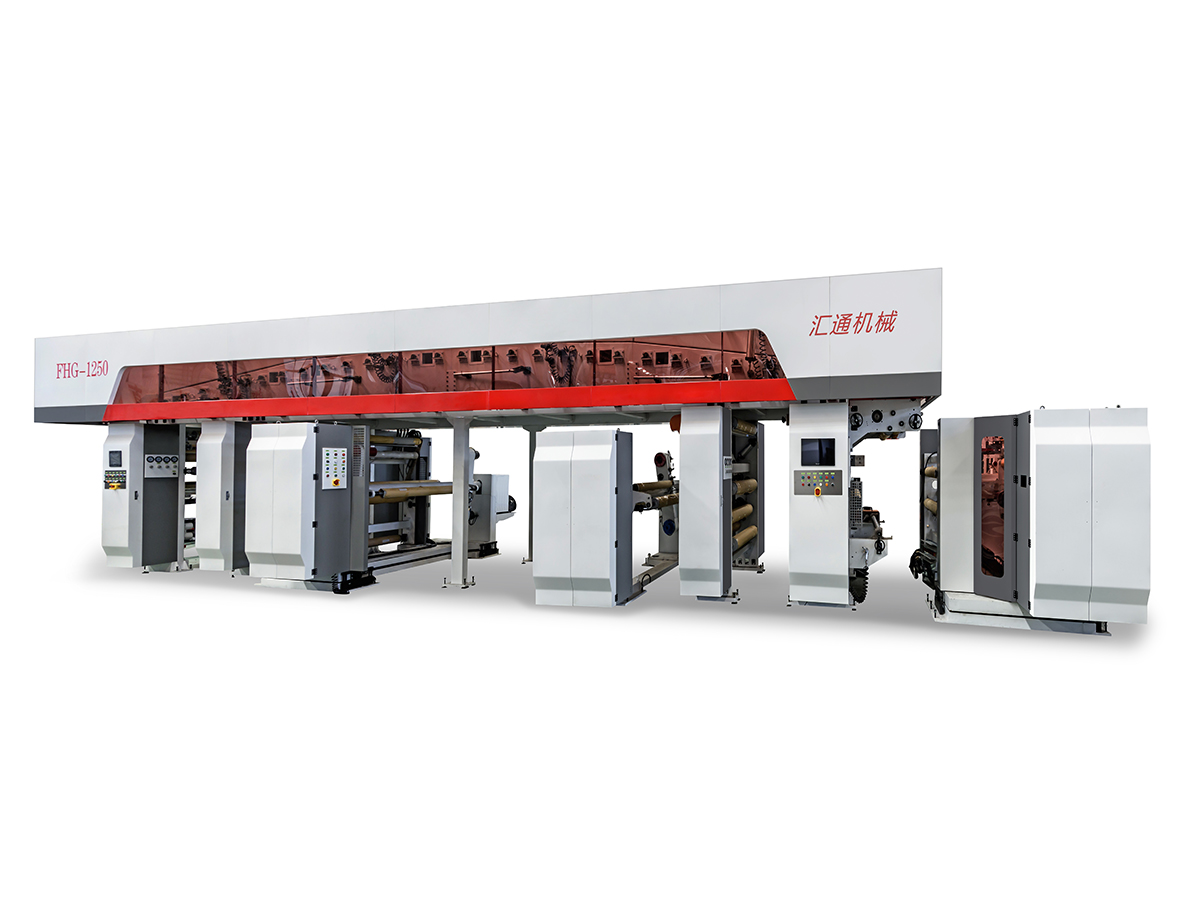
A máquina de revestimento aplica uma fina camada funcional à superfície do filme. Os revestimentos típicos incluem camadas de vedação térmica, camadas anti-riscos, camadas antiestáticas e revestimentos de barreira que melhoram a resistência ao oxigênio ou à umidade. Cabeçotes de revestimento, como sistemas de gravura, rolo reverso e matriz ranhurada, oferecem, cada um, um nível diferente de precisão e se adaptam a uma faixa de viscosidade diferente.
O peso do revestimento é a variável que merece maior atenção. Pouco revestimento reduz a resistência da barreira ou vedação, enquanto muito aumenta o custo do material, retarda a secagem e pode causar bloqueio quando os rolos são armazenados. Pergunte aos fornecedores como seus sistemas medem e controlam o peso do revestimento durante a produção, e não apenas durante os testes iniciais.
Uma máquina de laminação une dois ou mais filmes com uma camada adesiva. A laminação a seco tradicional utiliza adesivos à base de solvente que evaporam em um túnel de secagem antes que o laminado seja rebobinado. A laminação sem solvente aplica um adesivo de dois componentes sem transportador de solvente, que reduz as emissões e elimina o solvente residual que pode causar problemas de odor em embalagens de alimentos sensíveis.
Para embalagens de alimentos e nutrição infantil, os sistemas sem solventes são cada vez mais preferidos porque reduzem o risco de solvente residual e reduzem a energia necessária para a secagem. Os sistemas secos ainda funcionam bem para muitos produtos não alimentares e beneficiam de uma cadeia de fornecimento de adesivos madura. A melhor escolha depende do produto, dos requisitos regulatórios do seu mercado e das opções de adesivos disponíveis para a sua fábrica.
Uma vez concluída a impressão e a laminação, o rolo mestre é cortado nas larguras exigidas pela formação do saco a jusante. A qualidade do corte afeta a retilineidade das bordas e os defeitos nas bordas podem se propagar posteriormente nas vedações das bolsas. A rebobinagem cria rolos estáveis com tensão consistente, o que é muito importante para máquinas de bolsas que funcionam em alta velocidade.
As máquinas para fabricar bolsas formam sacos com selo de três lados, bolsas verticais, bolsas com zíper e sachês. As fábricas que vendem apenas filme em rolo podem pular totalmente esta etapa. As fábricas que produzem bolsas acabadas devem combinar a capacidade de selagem e corte da máquina de bolsas com a produção de corte, para que nenhuma unidade se torne um gargalo.
| Máquina | Função principal | O que verificar |
|---|---|---|
| Impressão em rotogravura | Aplica gráficos decorativos e informativos | Estações de cores, tamanhos de cilindros, capacidade de secagem |
| Casacoing | Adiciona camadas de superfície funcionais | Casacoing weight control, head type, viscosity range |
| Laminação | Cola filmes para barreira e resistência | Sistema adesivo, controle de pressão de aperto, tempo de cura |
| Fendating and rewinding | Produz larguras de rolo acabadas | Qualidade de borda, controle de tensão, manuseio de emendas |
| Bolsa making | Forma e sela sacos acabados | Tipo de vedação, precisão de corte, velocidade por tamanho do saco |
A seleção torna-se mais fácil quando os critérios são classificados pelo seu efeito na produção real. A lista abaixo vai dos fatores mais decisivos aos de apoio e funciona bem como uma estrutura de pontuação quando vários fornecedores estão envolvidos.
Um método prático de pontuação é atribuir a cada critério um peso que reflita suas prioridades e, em seguida, avaliar cada fornecedor de um a cinco com base nos resultados de seus próprios testes de amostra. Os fornecedores que não rodarão seu filme em seus equipamentos antes da compra deverão receber um índice de confiança mais baixo, pois o risco de surpresas tardias recai sobre sua fábrica.
O filme geralmente determina mais configurações do processo do que a maioria dos compradores espera. A capacidade da máquina deve ser verificada no substrato exato, incluindo espessura, tratamento de superfície e quaisquer camadas impressas ou revestidas já aplicadas antes que a máquina veja a teia.
| Tipo de filme | Lidando com o desafio | Consideração de equipamento |
|---|---|---|
| BOPP | Boa estabilidade dimensional, mas a adesão da tinta depende do tratamento da superfície | Tratamento corona ou chama e teste de adesão de tinta |
| ANIMAL DE ESTIMAÇÃO | Alta rigidez e forte resistência ao calor | Maior faixa de temperatura de secagem e controle de tensão firme |
| PCP | Baixo ponto de fusão e tendência a enrugar sob o calor | Perfil de secagem suave e rolos de resfriamento bem projetados |
| Educação Física | Macio e elástico, sensível a mudanças de tensão | Zonas de baixa tensão e pressão de nip cuidadosamente definida |
| Laminado de folha de alumínio | Furos e bordas quebradiças durante o corte | Lâminas de corte precisas e pressão de corte controlada |
| PLA e filme compostável | Sensibilidade ao calor e mudança dimensional | Temperaturas de secagem mais baixas e química de revestimento ajustada |
| Composto papel-plástico | Absorção de umidade e calibre irregular | Gerenciamento de tensão mais forte e zonas de secagem mais longas |
Filmes biodegradáveis e compostáveis merecem atenção especial. Eles geralmente têm menor tolerância ao calor e diferentes energias superficiais, de modo que o desempenho da tinta e do adesivo pode mudar mesmo quando as configurações de impressão parecem corretas no papel. Solicite execuções de teste no tipo de filme específico e registre os resultados antes de confirmar a configuração da máquina.
Cada mercado final coloca demandas diferentes em jogo. O mesmo tipo de máquina pode ser configurado de forma muito diferente dependendo do que a bolsa deve proteger e como será vendida.
As embalagens de salgadinhos exigem fortes propriedades de barreira e alta densidade de impressão. As configurações típicas usam uma estação de gravura multicolorida seguida de laminação sem solvente para manter baixo o solvente residual. A integridade da vedação é outra prioridade, porque o frescor do produto depende da manutenção do oxigênio e da umidade durante todo o prazo de validade.
Pacotes de amostras e sachês descartáveis precisam de gráficos finos e mudanças frequentes de design. Tiragens mais curtas tornam o custo do cilindro mais difícil de justificar, por isso muitas fábricas combinam métodos de impressão flexíveis com uma família de designs reutilizáveis. As estruturas de laminação são geralmente mais leves e a linha deve mudar rapidamente entre os tamanhos das embalagens.
Bolsas abertas e embalagens médicas exigem controle de qualidade rígido e registros de lote rastreáveis. O equipamento deve suportar configurações de processo documentadas e a estrutura de laminação deve ser validada quanto à resistência de vedação e comportamento de descolamento. A compatibilidade com salas limpas e o controle de poeira ao redor da estação de corte geralmente fazem parte das especificações.
Os sacos de fertilizantes, sementes e agroquímicos enfrentam manuseio inadequado e exposição ao ar livre. Laminados mais pesados e vedação robusta são mais importantes do que gráficos finos, portanto, as fábricas deste setor tendem a priorizar resistência mecânica, corte confiável e equipamentos de vedação que toleram materiais grossos.
A procura por estruturas compostáveis e recicláveis está a crescer constantemente. Os designs monomateriais simplificam a reciclagem, mas podem exigir diferentes adesivos ou camadas de vedação térmica. A configuração da máquina deve seguir a estrutura escolhida em vez de forçar a estrutura a caber em uma máquina comprada anteriormente.
O layout da planta é uma das partes mais subestimadas do planejamento do projeto. Uma única linha integrada precisa de espaço para as próprias máquinas, folga para desenrolar e rebobinar, armazenamento de tinta e adesivo, um sistema de exaustão quando aplicável e movimentação segura do operador em cada estação.
| Configuração | Área típica | Prazo de entrega típico | Tripulação típica por turno |
|---|---|---|---|
| Linha semiautomática compacta | 60 a 120 metros quadrados | 3 a 5 meses | 3 a 4 pessoas |
| Linha integrada de médio porte | 150 a 300 metros quadrados | 5 a 8 meses | 5 a 7 pessoas |
| Grande linha contínua | 350 a 600 metros quadrados | 8 a 12 meses | 8 a 12 pessoas |
O prazo de entrega cobre confirmação de engenharia, fabricação, testes de aceitação de fábrica, envio e instalação. As fábricas que atrasam os testes de amostras muitas vezes perdem semanas durante o comissionamento quando surgem problemas relacionados ao filme. Faça um orçamento antecipado para serviços públicos, ar comprimido, água gelada quando utilizada e atualizações de energia, uma vez que esses itens geralmente faltam nas primeiras estimativas.
A manutenção consistente protege a qualidade de impressão e mantém o nível de desperdício baixo. As rotinas abaixo funcionam como base para a maioria das linhas e devem ser refinadas após os primeiros três meses de operação, quando os padrões reais de desgaste se tornam visíveis.
Quando uma linha ficar ociosa por vários dias, drene e limpe os sistemas de circulação de tinta e adesivo para evitar ressecamento e bloqueios. Cubra os cilindros e rolos para evitar a entrada de poeira e armazene os rolos de filme não utilizados em uma área seca com temperatura estável. As oscilações de umidade podem causar enrolamento e telescopagem do filme nos rolos armazenados, o que pode resultar em problemas de corte ou formação de bolsas.
A maioria dos defeitos remonta a um pequeno número de causas prováveis. Trabalhar do sintoma até a causa reduz a resolução de problemas e evita ajustes repetidos que desperdiçam filme durante uma execução.
| Defeito | Causa provável | Primeira verificação |
|---|---|---|
| Desvio de cor em um rolo | Mudança de viscosidade ou desgaste do cilindro | Registro de viscosidade da tinta e condição do cilindro |
| Laminação bubbles or tunneling | Baixa pressão de nip ou superfície de filme contaminada | Configurações de nip e limpeza de superfície |
| Rugas em filme sensível ao calor | Excesso de temperatura de secagem ou tensão irregular | Perfil de temperatura do forno e zonas de tensão |
| Força de vedação fraca | Casacoing weight too low or sealant contamination | Casacoing weight measurements and seal tests |
| Rasgo da borda após corte | Lâmina cega ou picos de tensão na teia | Condição da lâmina e registro de tensão |
| Bloqueio em rolos armazenados | Solvente residual ou calor excessivo do revestimento | Teste de solvente residual e condições de armazenamento |
Mantenha um registro de defeitos que registre o sintoma, o lote do filme, as configurações da máquina e as ações corretivas tomadas. Depois de vários meses, os padrões tornam-se mais claros e a tora torna-se uma das ferramentas mais valiosas para melhorar o rendimento.
Use a lista de verificação abaixo antes de assinar qualquer contrato de compra. Cada item protege a planta de uma surpresa cara após a instalação, quando as mudanças são mais caras.
Uma máquina de embalagem flexível bem escolhida tem menos a ver com encontrar a opção mais rápida ou mais barata e mais com combinar a capacidade com o trabalho que sua fábrica realizará todos os dias. Comece com os filmes, formatos de bolsas e metas de qualidade e, em seguida, teste esses requisitos em amostras reais. Compare os fornecedores com base nos mesmos critérios e deixe que os resultados dos testes documentados tenham mais peso do que as afirmações dos folhetos. As fábricas que seguem esta sequência geralmente alcançam uma produção estável mais cedo e gastam menos tempo corrigindo problemas que poderiam ter sido detectados antes da compra.
A rotogravura usa cilindros gravados e geralmente oferece detalhes tonais mais finos e cores muito consistentes em tiragens longas. A impressão flexográfica utiliza placas elevadas, o que muitas vezes reduz o custo para tiragens mais curtas e designs mais simples. A melhor escolha depende da complexidade da imagem, da duração esperada da tiragem e da frequência com que os designs serão alterados.
A laminação sem solvente é geralmente preferida para embalagens de alimentos porque reduz o solvente residual e reduz as emissões. A laminação a seco permanece viável quando o sistema adesivo é validado para o produto, o processo de secagem é bem controlado e as regulamentações locais são atendidas. Teste ambas as abordagens com sua estrutura real antes de decidir.
Algumas linhas podem, mas isso depende do tipo do filme e dos controles de calor, tensão e secagem da máquina. Filmes biodegradáveis geralmente necessitam de temperaturas de secagem mais baixas e perfis de tensão mais suaves. Peça ao fornecedor os resultados dos testes do material específico, em vez de uma amostra geral.
Para uma linha integrada, a instalação e o comissionamento geralmente levam de quatro a oito semanas após a chegada do equipamento, dependendo da disponibilidade da concessionária e do número de estações. Os testes de aceitação de fábrica antes do envio podem reduzir consideravelmente o trabalho no local. Reserve mais tempo se for necessário construir novos serviços elétricos ou sistemas de exaustão.
Comprar separadamente faz sentido quando a planta já possui capacidade de impressão e laminação e necessita de uma camada funcional específica. Uma linha completa é mais eficiente quando a fábrica começa do zero ou deseja um único sistema de controle integrado. Compare os custos totais de manuseio e os planos de expansão futuros antes de decidir.
Os operadores normalmente precisam de várias semanas de trabalho supervisionado para dominar a configuração, a mistura do adesivo, o ajuste da tensão e a solução básica de problemas. Os técnicos de manutenção precisam de treinamento mais aprofundado em sistemas de acionamento, sensores e software de controle. Solicite no contrato um plano de treinamento com horários definidos e etapas de avaliação.

Contate-nos
Produtos recomendados
Dando as mãos a Huitong
Personalize sua solução de equipamento para embalagens flexíveis
Pergunte agora
Produtos
entre em contato conosco

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nº 429 Xizhang Road, cidade de Gushan, cidade de Jiangyin, província de Jiangsu, China