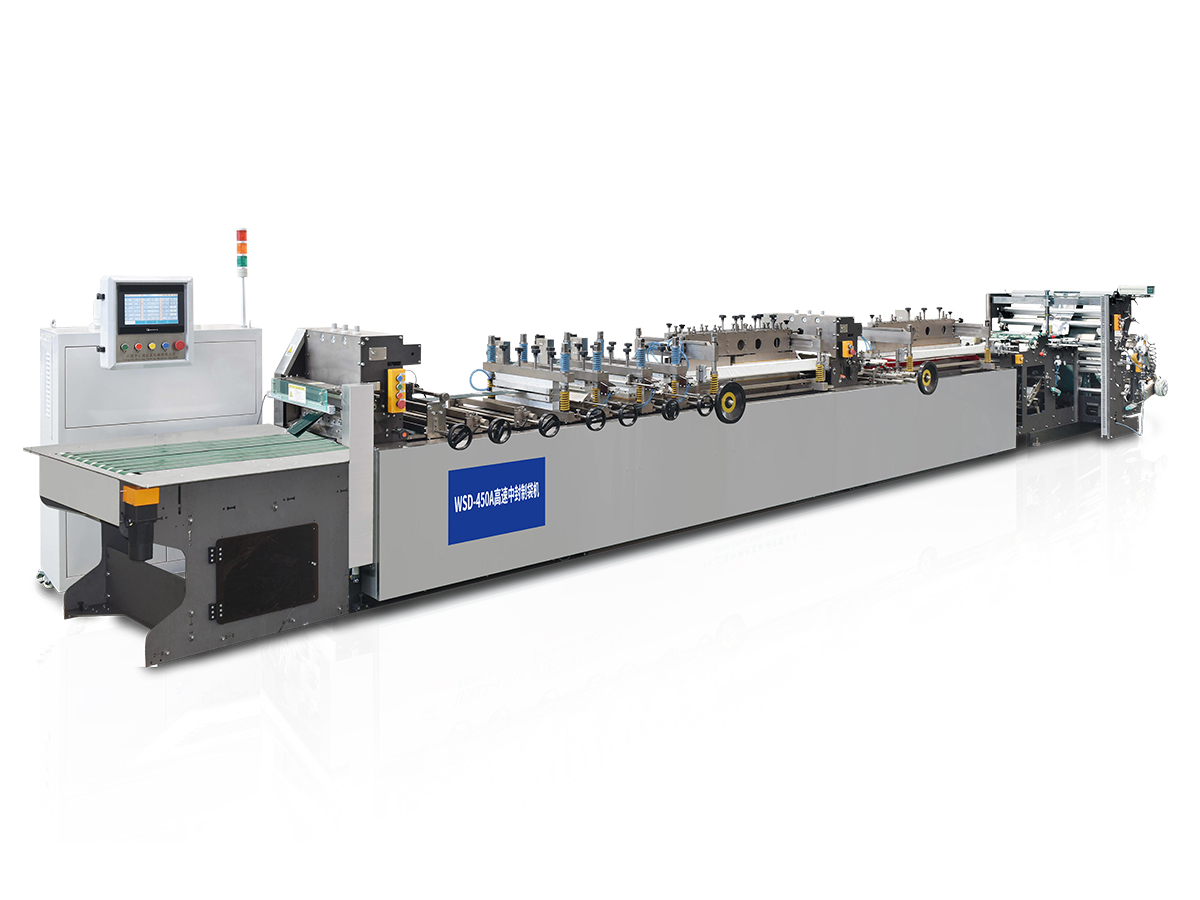
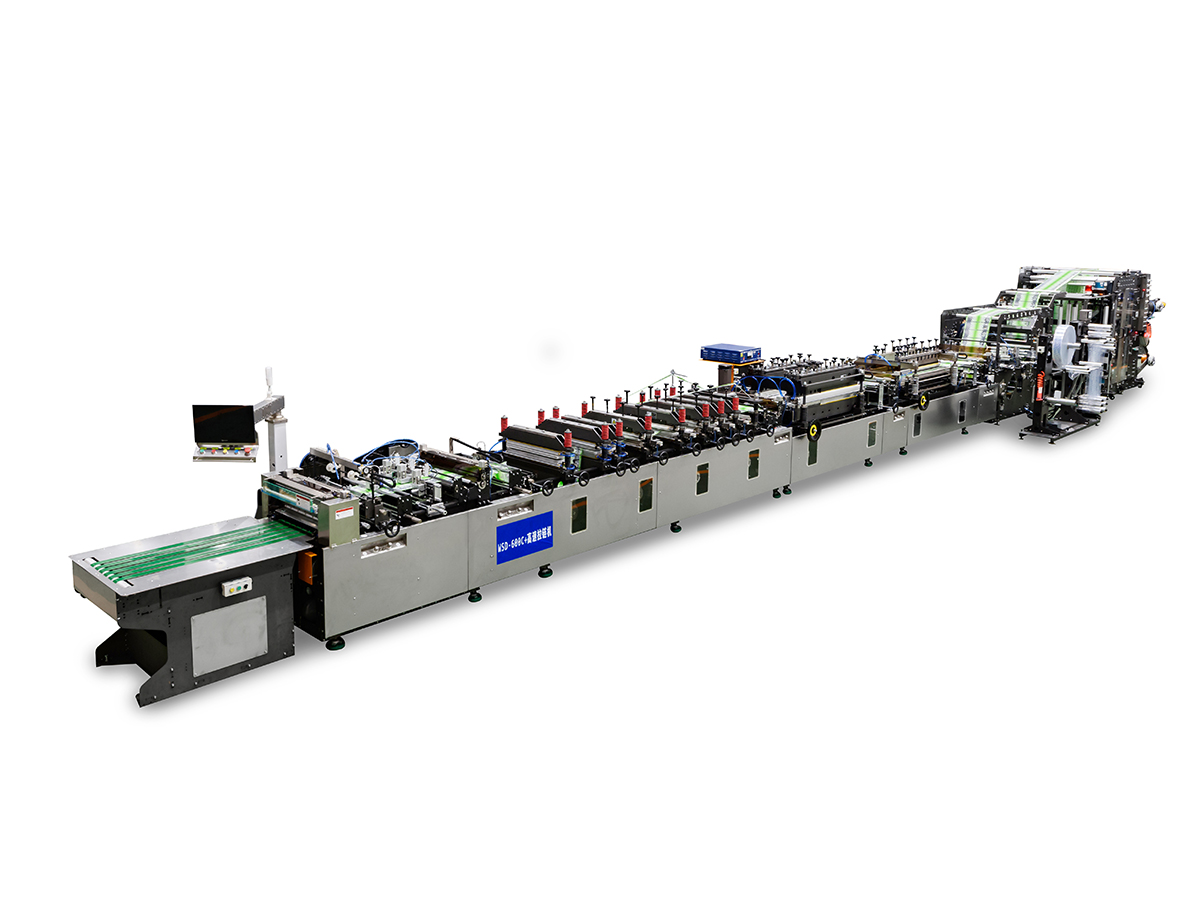
Um produtor de salgadinhos, que chamaremos de gerente de fábrica neste exemplo, comprou uma impressora de um fornecedor e um laminador de outro, cada um escolhido por um bom preço e uma forte folha de especificações. No primeiro mês, a linha estava perdendo grande parte de sua produção. O filme impresso chegou com leve desvio de registro, a largura da bobina do laminador não correspondia à impressora e as configurações de tensão em cada máquina puxaram o filme em direções opostas. Cada rolo que saiu da fase de impressão precisava de correção manual antes de poder ser colado, e grande parte acabou como sucata.
A lição é comum em toda a indústria de embalagens. Uma bolsa é o resultado de uma cadeia de processos e cada máquina estabelece limites para as máquinas que a seguem. Qualquer pessoa avaliando máquinas de embalagens flexíveis deve olhar para toda a sequência de equipamentos e não apenas para o preço de uma única unidade.
Uma linha de embalagem flexível é tão precisa quanto sua zona de tensão mais fraca, seu registro de impressão menos consistente e sua vedação mais pobre.
Máquinas de embalagens flexíveis referem-se ao grupo de máquinas que convertem substratos finos e dobráveis em sacos, bolsas e sachês acabados. Os filmes básicos mais comuns são BOPP, PET, polietileno, náilon e folha de alumínio, frequentemente combinados em estruturas multicamadas para equilibrar resistência, proteção de barreira, selagem térmica e aparência. Essas bolsas servem rações para animais de estimação, café, salgadinhos, laticínios, produtos farmacêuticos, cuidados pessoais e utensílios domésticos.
Os compradores costumam separar os equipamentos em duas categorias. Máquinas individuais realizam uma operação, como impressão ou corte. Uma linha de produção completa conecta diversas máquinas através de um caminho comum, lógica de controle compartilhada e zonas de tensão combinadas. Máquinas individuais são adequadas para fábricas que já possuem equipamentos compatíveis ou que desejam atualizar um gargalo. Uma linha completa é adequada para novas fábricas e plantas que desejam uma produção previsível, desde o filme bruto até a embalagem acabada.
| Máquina | Trabalho principal | Filmes típicos | Verificação de qualidade chave |
|---|---|---|---|
| Máquina de impressão em rotogravura | Aplica gráficos em várias cores | BOPP, PET, náilon | Precisão de registro |
| Máquina de laminação | Cola duas ou mais camadas de filme | PET, PE, folha de alumínio | Força de ligação |
| Máquina de revestimento | Adiciona barreira ou camadas funcionais | PET, BOPP, papel | Uniformidade do peso do revestimento |
| Máquina de corte | Corta rolos largos em bobinas estreitas | Todos os filmes impressos e laminados | Retidão de borda |
| Máquina de inspeção de impressão | Detecta defeitos de impressão e de superfície | Filmes impressos | Taxa de detecção de defeitos |
| Máquina de fazer sacolas | Forma bolsas e sela bordas | Estruturas laminadas | Resistência da vedação e integridade da costura |
Uma linha completa segue uma sequência lógica. Cada etapa prepara o filme para a próxima, portanto, um erro em um ponto geralmente aumenta à medida que a web avança. O diagrama abaixo mostra o fluxo típico.
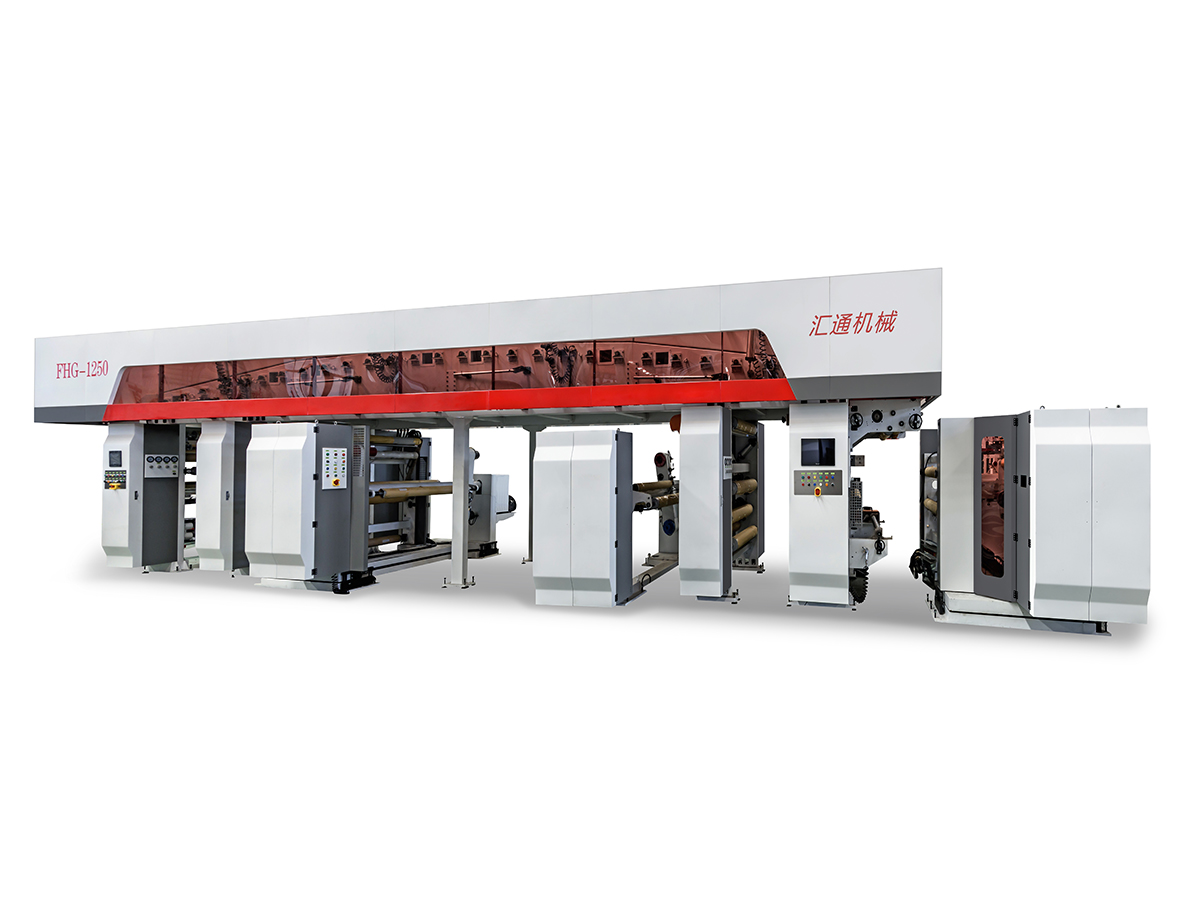
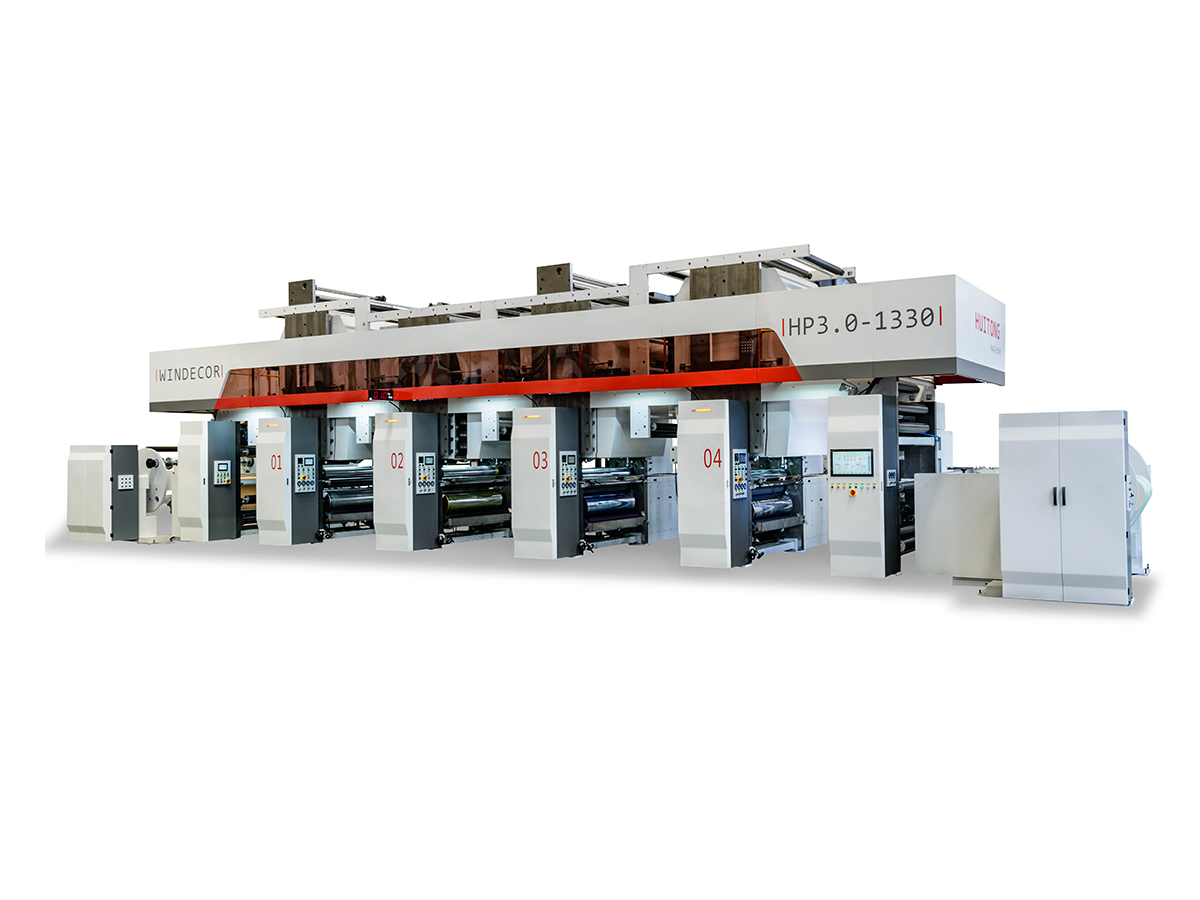
A impressão em rotogravura transfere a tinta dos cilindros gravados para a superfície do filme. É adequado para longas tiragens e detalhes finos, e pode atingir velocidades de linha de aproximadamente 150 a 300 metros por minuto em máquinas bem conservadas. As principais variáveis são a condição do cilindro, a viscosidade da tinta, a temperatura de secagem e o registro entre cores. Plantas comparando um máquina de impressão em rotogravura Você deve perguntar como a impressora lida com o estiramento do filme e com que rapidez ele muda de cor durante tiragens curtas. Para uma análise mais aprofundada dos tipos de impressora, consulte nosso guia sobre como escolher a impressora de rotogravura certa para sua fábrica.
A laminação une os filmes impressos a outras camadas, geralmente PET, polietileno ou folha de alumínio, para criar a barreira e a resistência que uma bolsa precisa. A laminação a seco à base de solvente continua comum, enquanto os sistemas sem solvente estão ganhando terreno porque reduzem os níveis residuais de solvente e o uso de energia na secagem. Um confiável máquina de laminação deve manter o peso do adesivo dentro de uma faixa estreita e manter uma pressão de aperto consistente em toda a largura da banda.
O revestimento adiciona uma camada funcional que bloqueia a perda de oxigênio, umidade ou aroma. Produtos como alimentos secos, produtos farmacêuticos e certos laticínios muitas vezes precisam dessa proteção adicional. O peso do revestimento, o perfil de secagem e o tratamento de superfície determinam o desempenho da barreira, portanto a estação de revestimento deve ser adaptada à estrutura laminada que a segue.
Rolos de produção largos são cortados em bobinas mais estreitas que cabem no equipamento de fabricação de sacolas. A qualidade do corte depende da condição da lâmina, da tensão da alma e do alinhamento do enrolamento. Bordas soltas, rolos telescópicos e tensão irregular causam rugas e erros de vedação posteriormente, portanto, o corte longitudinal é um ponto de controle de qualidade, não apenas uma operação de corte.
Câmeras de inspeção examinam o filme em busca de erros de registro, mudanças de cor, manchas, arranhões e furos. A detecção precoce evita que o material defeituoso chegue à fase de fabricação do saco, onde uma falha pode desperdiçar um rolo acabado. Muitas fábricas definem limites de inspeção com base na tolerância do cliente e usam os dados registrados para rastrear defeitos até configurações específicas da impressora ou do laminador.
A máquina para fabricar sacos converte a bobina acabada em sacos stand-up, sacos com selo de três lados, sacos com selo central ou formatos reforçados. A temperatura de selagem a quente, o tempo de permanência e a pressão devem corresponder à camada selante do filme. A resistência da costura e a consistência da vedação são as verificações finais antes do enchimento da bolsa.
As etapas estão intimamente ligadas. Um erro de impressão pode parecer insignificante na impressora, mas torna-se visível como uma falha de registro na fase de embalagem. Por esta razão, muitos compradores solicitam uma linha completa de uma equipe de planejamento, com especificações compartilhadas para largura da banda, zonas de tensão e sistemas de controle.
A seleção de máquinas começa com o produto e o mercado, não com o catálogo. Cinco fatores moldam a maioria das decisões e devem ser definidos antes de qualquer equipamento ser comparado.
A velocidade só é útil quando a linha consegue manter a qualidade nessa velocidade. Uma linha mais lenta com tensão estável geralmente produz mais bolsas vendáveis por turno do que uma linha mais rápida que funciona com paradas frequentes.
O suporte pós-venda também merece atenção, principalmente para as fábricas que importam equipamentos. Os compradores devem verificar a disponibilidade de peças de reposição, solução de problemas remotos, treinamento do operador e o tempo de resposta do fornecedor para problemas técnicos. Uma lista estável de peças sobressalentes e um cronograma de manutenção documentado podem evitar semanas de inatividade durante a vida útil da linha.
A maioria dos problemas em uma linha de embalagens flexíveis pode ser atribuída a um pequeno conjunto de causas. Compreender as ligações entre os sintomas e as fontes ajuda os gestores a evitar perdas repetidas.
O registro incorreto aparece quando as imagens impressas se desviam em relação à posição pretendida. As causas comuns são o estiramento irregular do filme, a tensão instável entre as unidades de impressão e a montagem inconsistente do cilindro. Melhorar o controle de tensão e verificar o alinhamento do cilindro em cada partida normalmente resolve o problema.
Bolhas e ligações fracas geralmente resultam de contaminação, peso incorreto do adesivo ou cura inadequada. Poeira no filme, pressão desigual e tempo de secagem insuficiente são contribuintes frequentes. Verificações regulares das proporções de mistura do adesivo e da limpeza dos rolos reduzem significativamente esses defeitos.
As costuras com vazamento são frequentemente causadas por temperaturas de vedação muito baixas, tempos de permanência muito curtos ou mandíbulas de vedação contaminadas. A contaminação por resíduos do produto ou agentes deslizantes de filme também pode impedir uma vedação forte. A realização de testes de resistência da vedação no início de cada turno ajuda a detectar problemas precocemente.
As rugas se espalham por toda a linha quando as zonas de tensão não estão equilibradas. Um único desenrolador mal ajustado ou um rolo desgastado podem perturbar a teia vários metros a jusante. Configurações de tensão consistentes, documentadas para cada tipo de material, evitam essa cascata de defeitos.
Diferentes mercados finais impõem diferentes demandas a uma linha. A mesma sequência de seis estágios se aplica, mas a ênfase no desempenho da barreira, na qualidade de impressão e na vedação muda de acordo com o produto.
Em cada caso, o desenho da linha reflete a estrutura do filme e a embalagem final. As fábricas que produzem diversas famílias de produtos geralmente escolhem equipamentos modulares que podem alternar entre estruturas com tempo de inatividade limitado.
O planejamento orçamentário deve cobrir mais do que o preço de compra. A instalação, o treinamento, os serviços públicos, as peças de reposição e o custo do filme desperdiçado durante o comissionamento afetam o custo real de propriedade. Uma linha que custa menos inicialmente pode custar mais em cinco anos se produzir mais sucata ou precisar de reparos frequentes.
| Gerador de custos | O que avaliar | Impacto no orçamento |
|---|---|---|
| Máquina specification | Velocidade, largura e nível de automação | Alto |
| Instalação e comissionamento | Fundações, utilidades e execuções de testes | Médio |
| Consumíveis | Tinta, adesivo, solvente e filmes | Alto |
| Manutenção e peças de reposição | Contratos de serviço e prazos de entrega de peças | Médio |
| Treinamento de operadores | Habilidades de configuração, mudança e solução de problemas | Baixo a médio |
Uma abordagem prática de planejamento é definir primeiro o mix de produtos alvo e depois construir a linha em torno do produto mais exigente. Isto evita pagar pela capacidade que a fábrica nunca utilizará, garantindo ao mesmo tempo que a estrutura mais difícil ainda pode funcionar de forma confiável.
Uma linha de produção de embalagens flexíveis é uma sequência de máquinas que converte filmes plásticos ou laminados em embalagens acabadas. Normalmente inclui equipamentos de impressão, laminação, revestimento, corte, inspeção e fabricação de sacos conectados por um caminho de banda comum e sistema de controle.
A maior parte da produção de bolsas começa com uma máquina de impressão em rotogravura, seguida por uma máquina de laminação e, quando necessário, uma máquina de revestimento. O filme laminado é então cortado em bobinas, inspecionado quanto a defeitos e convertido em bolsas por uma máquina de fabricar sacolas.
Uma máquina de laminação a seco utiliza adesivos à base de solvente que devem ser evaporados em um túnel de secagem. Um laminador sem solvente utiliza adesivos sem solvente, o que reduz o solvente residual no filme acabado e diminui a energia necessária para a secagem.
Os custos variam amplamente com a largura da máquina, velocidade, automação e número de estágios incluídos. Os compradores devem comparar o custo total de propriedade, incluindo instalação, formação, consumíveis e peças sobressalentes, em vez de confiar apenas no preço do equipamento.
Sim. As máquinas podem ser ajustadas para estruturas de filme, larguras de banda, faixas de tensão e perfis de vedação específicos. Os fabricantes geralmente solicitam amostras de filmes e especificações de bolsas alvo durante a fase de planejamento para confirmar a configuração antes da produção.
Os compradores devem procurar suporte de instalação, treinamento de operadores, solução de problemas remotos, uma lista clara de peças de reposição e tempos de resposta definidos. A documentação no idioma do comprador e um cronograma de manutenção também são importantes para a confiabilidade a longo prazo.
Uma linha de embalagem flexível é um sistema conectado. Impressão, laminação, revestimento, corte, inspeção e embalagem fazem com que cada formato tenha a qualidade da próxima etapa, para que os melhores resultados venham do planejamento conjunto de todo o processo. Comece com a estrutura do filme, os objetivos de produção e os formatos das bolsas e, em seguida, selecione máquinas que compartilhem especificações e suporte compatíveis.
As plantas que planejam uma nova instalação ou modernizam uma já existente podem revisar toda a gama de máquinas de embalagens flexíveis opções e compare configurações que correspondam ao seu mix de produtos. Quer a necessidade seja uma única atualização ou uma linha completa de produção de embalagens flexíveis, uma especificação clara é o melhor ponto de partida para uma proposta precisa.
Contate-nos
Produtos recomendados

Dando as mãos a Huitong
Personalize sua solução de equipamento para embalagens flexíveis
Pergunte agora
Produtos
entre em contato conosco

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nº 429 Xizhang Road, cidade de Gushan, cidade de Jiangyin, província de Jiangsu, China