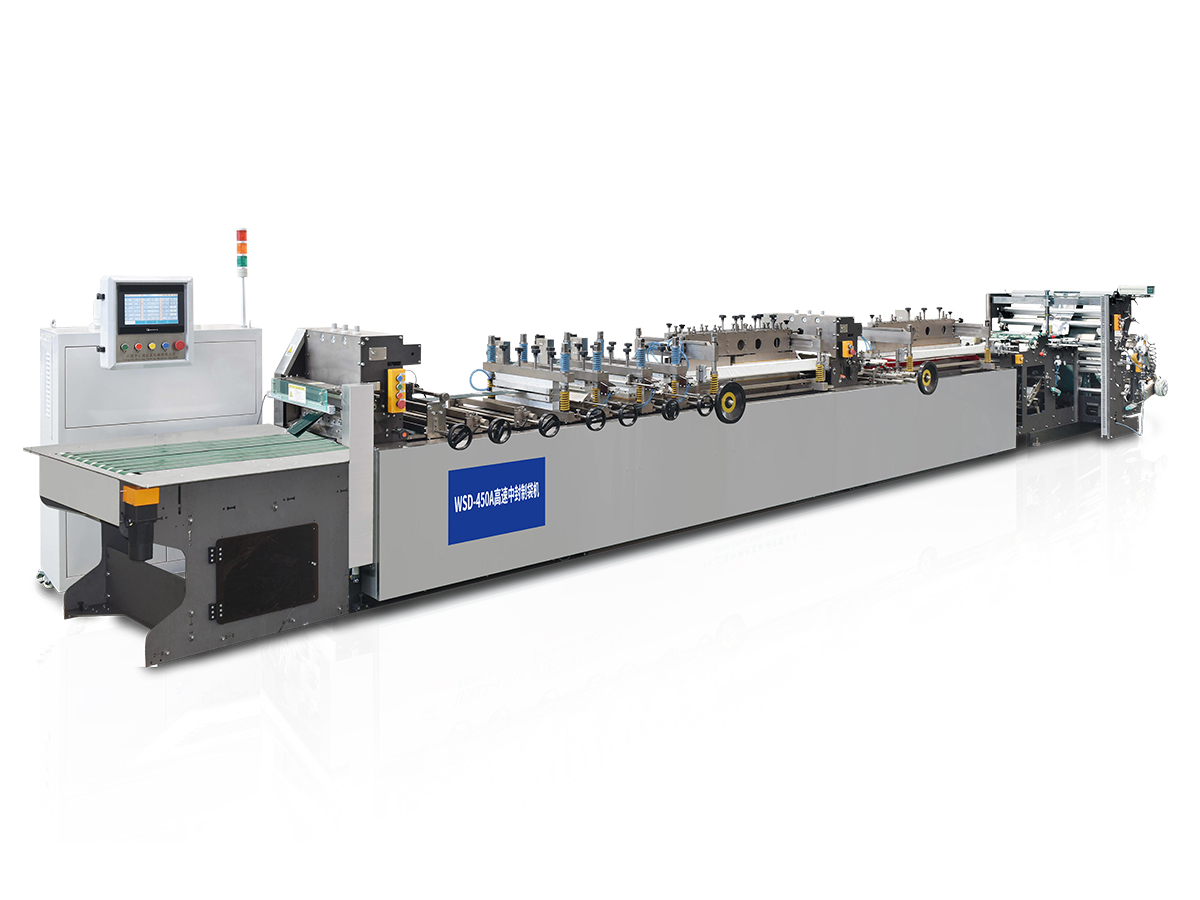
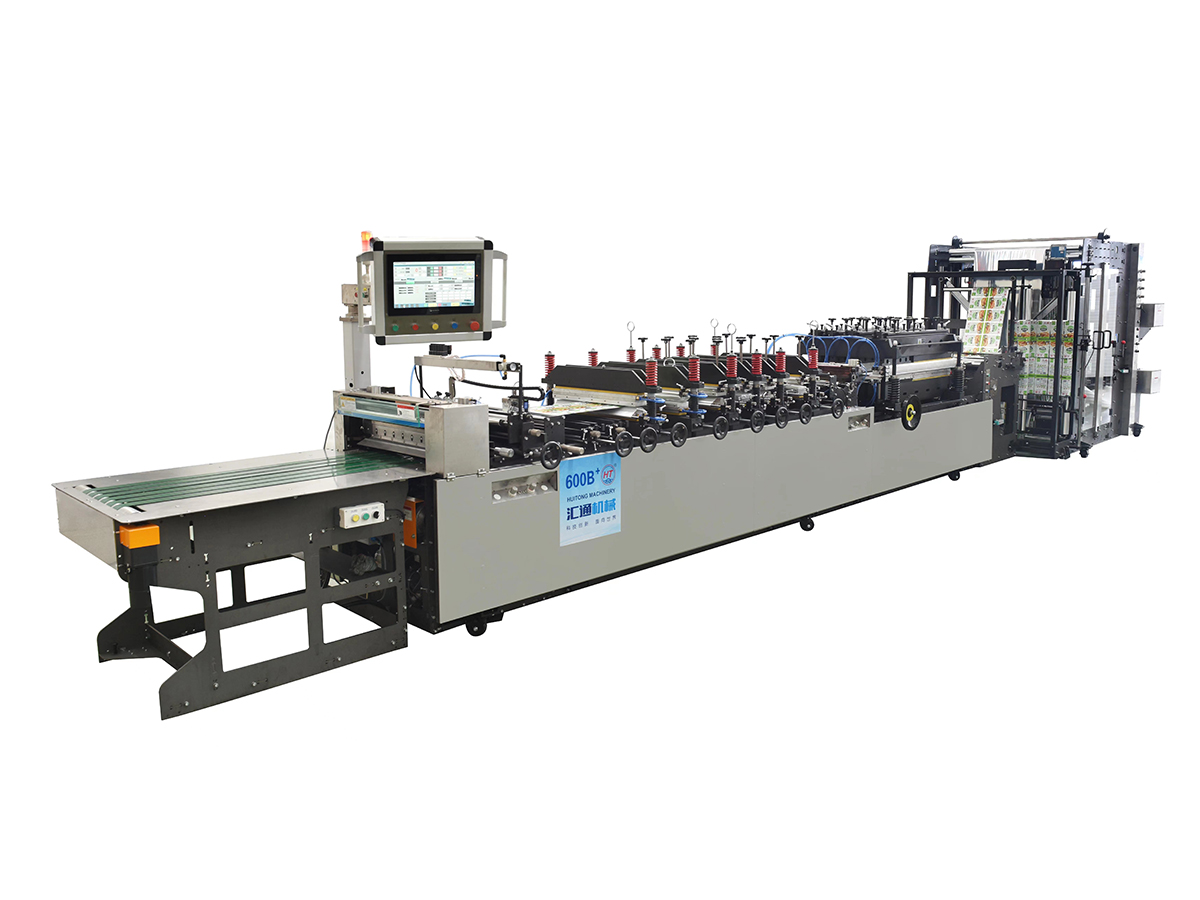
Na produção de embalagens flexíveis, dois modos de falha dominam o cenário de paradas não planejadas: separação prematura do selo e desvio de registro. Superficialmente, elas aparecem como falhas mecânicas distintas. Na realidade, eles compartilham uma base comum: controle inadequado de tensão, progressão de desgaste mecânico e desvio de parâmetros.
Os dados da análise de desempenho dos equipamentos mostram que 60-70% dos desligamentos inesperados de equipamentos em linhas de embalagens flexíveis remontam a quatro padrões de falha dominantes. Entre eles, o desgaste da mandíbula de vedação, a leitura incorreta do sensor da marca de registro e o desvio de tensão do filme ocupam as três primeiras posições. Cada uma destas causas manifesta-se de forma diferente, mas deriva da mesma deficiência central de manutenção: reparação reativa em vez de intervenção preventiva.
As falhas de vedação acarretam consequências imediatas: vazamento de produtos, recalls de clientes e penalidades regulatórias. Erros de registro são igualmente caros, levando à rejeição de lotes, acúmulo de desperdício e reclamações de clientes que prejudicam a reputação da marca. No entanto, ambos são totalmente evitáveis através de disciplina de manutenção estruturada.
Este artigo apresenta um equipamento de embalagem flexível estrutura de manutenção projetada para abordar ambos os modos de falha simultaneamente, usando uma abordagem em camadas: pontos de contato diários, verificações semanais e análises profundas mensais. O objetivo é claro: intervir antes da geração de sucata, e não depois.
A janela de manutenção mais impactante é aquela que ocorre a cada turno. Essas verificações de rotina estabelecem a integridade operacional básica que procedimentos mais complexos não podem recuperar se forem perdidos. Um ritual diário de 15 minutos, realizado com precisão e documentado rigorosamente, pode reduzir as falhas relacionadas à foca em 30-40% no primeiro mês.
A mandíbula de vedação representa a interface crítica final entre o equipamento e o produto. Qualquer contaminação nesta zona compromete diretamente a integridade da vedação através de transferência de calor e distribuição de pressão desiguais.
Por que isso é importante: O polímero residual nas superfícies da mandíbula cria uma camada de isolamento térmico. Isso causa uma "falsa vedação" - a vedação parece visualmente completa, mas a resistência à tração fica aquém da especificação. Um depósito de 2 mm de resíduo de polímero pode reduzir a pressão real de vedação em 15-20%, tornando a vedação vulnerável a vazamentos sob estresse normal de manuseio.
A precisão do registro depende inteiramente da confiabilidade do sensor. Um sinal de leitura incorreta se propaga como um erro sistemático em lotes inteiros.
Por que isso é importante: A leitura incorreta do sensor representa o modo de falha de registro mais insidioso. O equipamento opera normalmente do ponto de vista mecânico, mas o sistema de controle recebe dados de posição incorretos. Isso cria um deslocamento sistemático que se acumula ao longo da produção. Ao contrário dos erros esporádicos, o desvio do sensor produz lotes onde cada produto é compensado pela mesma quantia —tornando o erro invisível até que cheguem as reclamações dos clientes.
O percurso mecânico do filme pelo equipamento deve estar livre de obstáculos, vincos e desalinhamentos.
Procedimentos semanais estabelecem padrões quantificáveis e evitam que pequenos desvios se transformem em falhas catastróficas. Estas verificações requerem instrumentos de precisão e critérios de aceitação documentados.
A uniformidade da pressão de vedação em toda a largura da mandíbula é fundamental para uma qualidade de vedação consistente. O desvio do paralelismo causa diretamente a distribuição da pressão diferencial.
Especificação de destino: Tolerância de paralelismo de mais ou menos 0,05 mm em toda a largura da face da vedação.
O paralelismo deficiente cria uma distribuição de pressão em "cunha" - compressão excessiva de um lado, pressão insuficiente do outro. O lado inadequado produzirá vazamentos sob testes de estresse.
A tensão do filme é a variável anterior que influencia simultaneamente a qualidade do selo e do registro. Mesmo desvios modestos de tensão resultam em falhas a jusante.
Parâmetros principais:
Dados de pesquisa demonstram que um desvio de tensão de 2 Newtons pode produzir uma taxa de refugo de 3% em velocidades de linha de 110 metros por minuto – o que se traduz em aproximadamente 1.800 embalagens defeituosas por hora em volumes de produção típicos.
Testes de registro semanais estabelecem se o sistema de controle mantém a precisão ou se desvia progressivamente.
Ponto crítico: os próprios mecanismos de rejeição automática podem falhar. Um braço de rejeição desalinhado ejetará um produto bom ou não conseguirá ejetar um produto defeituoso. Isso cria uma “perda silenciosa de sucata” – os produtos rejeitados saem da linha, mas nunca aparecem nos registros de sucata porque o mecanismo de rejeição nunca funcionou corretamente. Confirme o alinhamento do braço de rejeição semanalmente.
Os procedimentos mensais abordam a física mais profunda que rege o desempenho do selo e do registro. Estas intervenções requerem conhecimento técnico e ferramentas de medição de precisão.
A qualidade da vedação depende criticamente da distribuição uniforme da temperatura em toda a largura da mandíbula. Gradientes de temperatura criam resistência de vedação variável.
Procedimento:
Dados críticos: Uma temperatura da mandíbula de vedação que fica 8 graus Celsius abaixo da especificação produz vazamentos garantidos. Este não é um parâmetro marginal onde "suficientemente próximo" é bem-sucedido. Mesmo um desvio de 3-4 graus reduz significativamente a resistência da vedação e, sob ciclagem térmica (comum na produção de alta velocidade), torna-se catastrófico.
Além disso, calibre o controlador de temperatura PID para responder adequadamente às alterações do ponto de ajuste. A resposta lenta permite que a temperatura varie; resposta excessivamente agressiva causa oscilação.
A precisão do registro depende da interpretação precisa do sensor e da resposta do compensador. A base física do erro de registro é o deslocamento posicional entre as marcas impressas anteriormente e as marcas recém-aplicadas. Os mecanismos de compensação corrigem isso ajustando a tensão do filme entre as estações de impressão – a tensão positiva retarda as marcas existentes, a tensão negativa as avança. Atraso ou ultrapassagem na compensação cria onda de registro persistente.
As lâminas de corte e vedação sofrem desgaste contínuo. Lâminas cegas ou danificadas não podem desempenhar a função pretendida.
Quando ocorrem falhas apesar da disciplina de manutenção, o diagnóstico sistemático identifica a causa raiz e a solução apropriada.
A tabela a seguir correlaciona sintomas observáveis de falha de vedação com causas prováveis e intervenções de manutenção correspondentes:
| Sintoma | Provável causa raiz | Ação de Manutenção |
|---|---|---|
| Força de vedação inconsistente em toda a largura da mandíbula | Desvio de paralelismo da mandíbula | Calibração do calibrador de folga das superfícies da mandíbula |
| Vazamento concentrado na zona de baixa temperatura | Falha localizada do elemento de aquecimento | Mapeamento de temperatura de termopar multiponto |
| Selo exibe defeitos semelhantes a furos | Carregamento de partículas estranhas na zona de vedação | Inspecione o sistema de alimentação do produto e a limpeza da mandíbula da vedação |
| A borda da vedação mostra a fibra puxando ou rasgando | Temperatura ou pressão de vedação excessiva | Reduza os parâmetros T-V-P gradativamente e teste novamente |
| Sintoma | Provável causa raiz | Ação de Manutenção |
|---|---|---|
| Ciclos de erro de registro periodicamente | Excentricidade do rolo guia ou desgaste do rolamento | Meça o desvio do rolo; substitua se exceder a tolerância |
| A magnitude do erro se correlaciona com a velocidade da linha | Atraso no controle de feedback de tensão | Calibrar a resposta do sistema de tensão em circuito fechado |
| Uma cor consistentemente deslocada | Desalinhamento do codificador ou sensor nessa estação | Sensor limpo; verificar a qualidade e o posicionamento do sinal do codificador |
| Desvios de registro após mudança de produto | Parâmetros de receita não totalmente carregados ou calibrados | Verifique a precisão da recuperação da receita da IHM; execute impressões de teste estendidas |
A disciplina de manutenção se traduz diretamente no desempenho financeiro. Os dados de instalações de produção comparáveis demonstram um impacto mensurável:
O valor disso equipamento de embalagem A estrutura de manutenção não reside na verificação em si, mas na prevenção de falhas antes que gerem sucata. Falhas de vedação e erros de registro compartilham causas básicas sobrepostas: instabilidade de tensão, inconsistência térmica e progressão de desgaste mecânico. Uma estratégia de manutenção unificada aborda todos os três simultaneamente.
Comece adotando esta lista de verificação como está, realizando procedimentos diários e semanais com consistência absoluta por 30 dias. Documente todas as descobertas. Após 30 dias, analise os dados e personalize a lista de verificação para seu modelo de equipamento, materiais de filme e ambiente de produção específicos. Ajuste os intervalos de inspeção e os limites dos parâmetros com base em sua própria linha de base e padrões de degradação.
Atribuir propriedade clara: designar um líder de turno responsável pela qualidade da manutenção diária e um supervisor para auditorias semanais. Crie um cronograma de rotação para manutenção profunda mensal envolvendo seu técnico mais experiente. Realize breves reuniões semanais de revisão para discutir descobertas de manutenção e questões emergentes.
Mais importante ainda, trate isso como prevenção, não reação . O objetivo é intervir antes que a sucata seja criada, e não após a falha se manifestar. Quando a manutenção se torna um procedimento operacional padrão, em vez de combate a incêndios de emergência, a confiabilidade do equipamento e a qualidade do produto atingem níveis que parecem improváveis para operações que conviveram com falhas crônicas.
As mandíbulas de vedação devem ser limpas após cada produção ou no mínimo a cada 4 horas se o mesmo produto estiver sendo executado continuamente. O intervalo de limpeza depende do tipo de material – os filmes com suporte adesivo requerem limpeza mais frequente do que os filmes não adesivos. Monitore a aparência da mandíbula diariamente; se o acúmulo de resíduos for visível, aumente a frequência de limpeza, independentemente dos intervalos programados. Nunca permita que mais do que uma fina película de polímero se acumule, pois isso reduz diretamente a eficácia da vedação.
O risco de vazamento da vedação aumenta significativamente quando a temperatura da mandíbula cai de 3 a 4 graus Celsius abaixo da especificação. Com desvios de 8 graus Celsius ou mais, as taxas de vazamento tornam-se inaceitáveis. A estabilidade da temperatura é mais importante do que a precisão absoluta – uma mandíbula funcionando consistentemente a 5 graus abaixo do ponto de ajuste ainda produzirá vedações aceitáveis se permanecer estável, enquanto uma mandíbula oscilando mais ou menos 3 graus em torno do ponto de ajuste criará resistência de vedação variável e taxas de defeito mais altas. Invista no controle de temperatura de qualidade para manter a estabilidade dentro de mais ou menos 2 graus Celsius.
A manutenção mensal abrangente normalmente requer de 2 a 3 horas, desde que todo o equipamento esteja devidamente desligado e que as ferramentas estejam disponíveis. Este tempo inclui calibração do sistema térmico, verificação do sistema de registro, inspeção da lâmina e documentação. Distribuir os procedimentos em duas sessões (uma para sistemas térmicos e outra para sistemas de registro) pode reduzir a interrupção na programação da produção. Nunca tente a manutenção mensal enquanto o equipamento estiver funcionando ou quente ao toque.
Interrompa a produção imediatamente e execute o caminho de diagnóstico de erro de registro (consulte a tabela de diagnóstico). Mais comumente, o problema está relacionado à contaminação do sensor ou ao desvio de tensão do filme. Comece limpando os sensores ópticos e verificando a tensão do filme. Se o erro persistir, verifique a qualidade do sinal do encoder e a resposta do compensador. Não retome a produção até que o erro esteja consistentemente abaixo de 0,5 mm em uma amostra de teste de 10 sacos. Executar a produção com erro de registro visível apenas multiplica o desperdício e atrasa a correção da causa raiz.
Não. Materiais diferentes degradam equipamentos em taxas diferentes. Os filmes com adesivo, por exemplo, exigem limpeza mais frequente da mandíbula do que os filmes não adesivos porque os resíduos de adesivo se acumulam rapidamente. Filmes mais espessos tensionam os sistemas de tensionamento de maneira diferente dos filmes finos. Consulte a documentação técnica do seu fornecedor de filme para obter orientações específicas do equipamento e monitore seus próprios dados de desempenho para otimizar os intervalos. O cronograma de manutenção fornecido aqui representa pontos de partida padrão do setor; seus equipamentos e materiais podem justificar ajustes com base na experiência local.
Trate o equipamento como uma linha de base desconhecida. Execute um ciclo completo de manutenção diária, documentando cada descoberta. Fotografe e meça todos os componentes principais: paralelismo da mandíbula, espessura da lâmina, perfil térmico, sinais do codificador. Isso estabelece seu ponto de partida. Em seguida, implemente procedimentos semanais e mensais rigorosamente. Dentro de 30 a 60 dias, você identificará quais componentes estão saudáveis e quais requerem atenção imediata. Priorize a correção dos defeitos mais críticos (inconsistência térmica, contaminação de sensores, desgaste das lâminas) antes de implementar a manutenção preventiva completa. Sua documentação de base se torna a referência para medir melhorias.
Contate-nos
Produtos recomendados

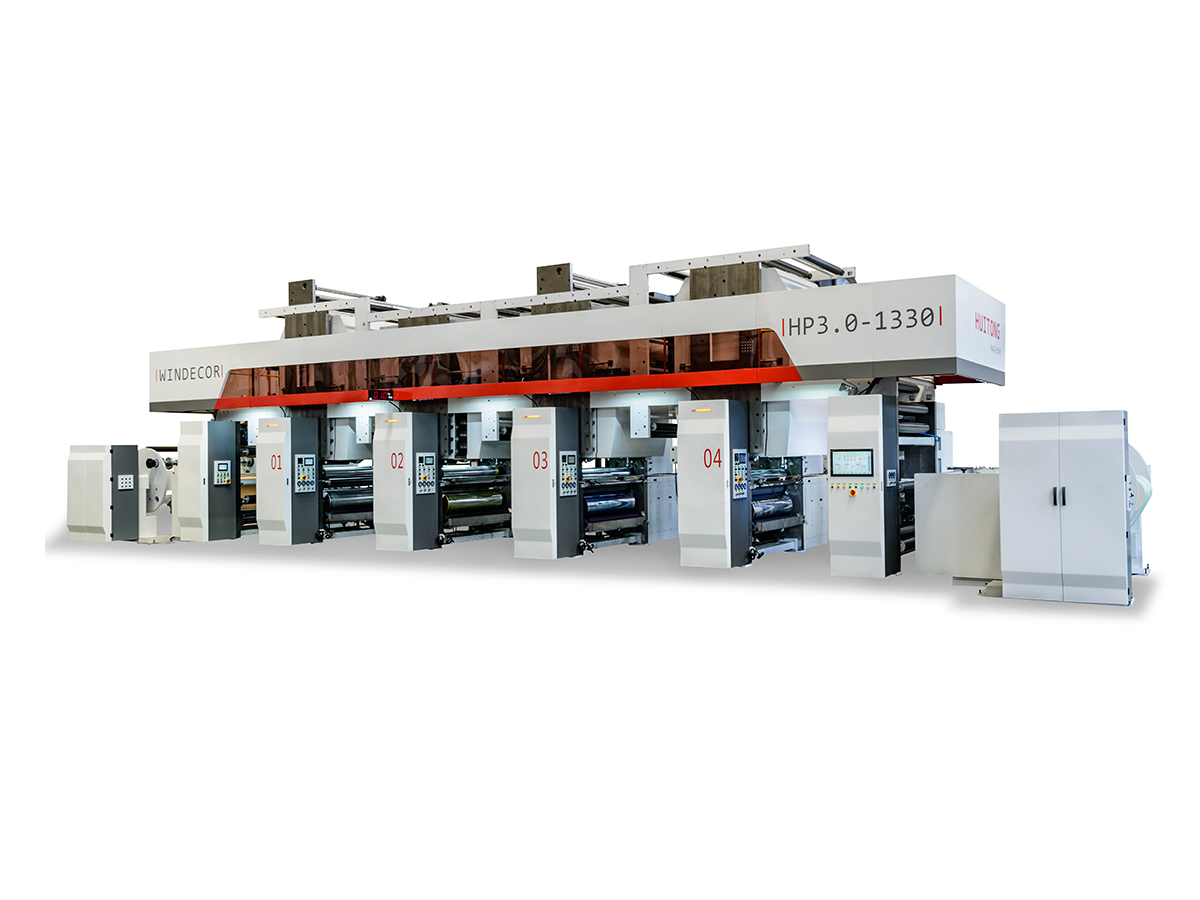
Dando as mãos a Huitong
Personalize sua solução de equipamento para embalagens flexíveis
Pergunte agora
Produtos
entre em contato conosco

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nº 429 Xizhang Road, cidade de Gushan, cidade de Jiangyin, província de Jiangsu, China